A folyamatbanarcmaszkok hegesztése, a fülpántok hajlamosak a következő problémákra: 1. a hegesztés nem biztonságos; 2. a hegesztés meghibásodás; 3. a hegesztés fölött. A hegesztési problémák általában a legkönnyebben megítélhető paraméterbeállítások alapján figyelhetők meg.
Normál körülmények között van egy"Hegesztési paraméter beállítás" Interfész, amelyben a hibakeresendő paraméterek beállíthatók. Ezen a helyen a bal és jobb ultrahang külön állítható be.
A hegesztési paraméterek beállítási felületén három paramétert kell beállítani: késleltetett hegesztés, hegesztési idő és hegesztési kikeményedés.

1. Hegesztési idő
A legfontosabb paraméter aarcmaszk hegesztőgépa hegesztési idő.
Mennyi a hegesztési idő?
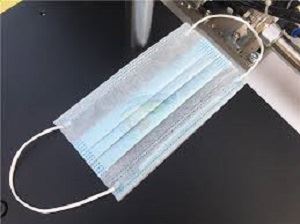
A készüléken ultrahangos acélforma lesz, ami egy vágódeszkának felel meg. A fülpántot az acélforma fölé helyezzük, és láthatjuk, hogy itt (egyoldalú) két kar van.
Amikor a nyomórúd leáll, és ebben az időben ultrahangos rezgés, azaz acélforma vibráció kíséri, a vibrációs folyamat összenyomódik a karral, ami nagyfrekvenciás súrlódási hőt, fülpánt hegesztését az arcmaszkra eredményezi. .
A hegesztési idő az, hogy a kar elkezd lenyomódni, amíg az ultrahang leállítja a hullámkar emelési idejét. A hegesztési teljesítményt leginkább befolyásoló tényezők a hegesztési idő és a nyomórúd szilárdsága, amelyek a két legfontosabb paraméter.
Normál körülmények között az ultrahangnak két működési módja van: folyamatos és szakaszos.
A folyamatos hullám ultrahangos munka, mindig rezgést kelt, míg az szaggatott hullám szaggatott, csak a hegesztőfej nyomása után az ultrahang hullám vibrálni kezdett, ezúttal súrlódási hőt termel. A folyamatos hullámhoz képest az intermittáló hullámidő rövidebb, az ultrahangos rendszer teljes élettartama hosszabb lesz.
Vegyük például a Beat 1,5S-t, a hegesztési idő csak 0,2S, kevesebb, mint az ütem 1/7-e. Más szóval, a szakaszos ultrahanghullám ideje csak a folyamatos hullám 1/7-e, a megfelelő élettartam jelentősen javulni fog.
2. Késleltetett hegesztés
A késleltetett hegesztés a hegesztőfej nyomása alatt végzett munkavégzést, az ultrahang késleltetését, majd elindítását jelenti.
3. Hegesztési kikeményedés
A hegesztési kikeményedés azt jelenti, hogy a fej nyomás alatt áll, ultrahangos működésbe lép, eléri a beállított időt, a hegesztőfejet nem emelik fel azonnal. A hegesztés befejezése után a hegesztőfej egy bizonyos ideig továbbra is lenyomódik, majd felemelkedik, megtartva egy bizonyos kötési időt.
A folyamat egyszerűen felfogható úgy, hogy az ultrahangos munka során a fülpánt és a maszk (nem szövött ruha) megolvad, ultrahangos stop vibráció, az anyagnak van egy kötési ideje, megvárja a kikeményedést, mielőtt felemelné.
A nagysebességű működésben aarcmaszk hegesztőgép, a kikeményedési idő nagyon rövidre állítható, legfeljebb 0,05 S. Még ha az értéket 0-0,01-re állítja is, a gép továbbra is megfelelően fog működni.
Ezért a legkritikusabb paraméterek a hegesztési idő és a kikeményedési idő, a kétparaméteres értékek összege legfeljebb 0,25 S, ha a hegesztési folyamat során túllépik a tartomány értéket, előfordulhat, hogy a gép nincs a helyén az üzembe helyezéshez.
A fenti a lapos maszk gép a fülpánt hegesztési paraméterei.
Ha keres aarcmaszk hegesztőgép, kérlek keress fel:wym@eagleco.cn